A hegesztési paramétereket – teljesítményt, elektródanyomást és tartózkodási időt – minden egyes bejövő szövettételhez beállítják és rögzítik, és minden gyártási folyamat elején roncsolásos leválasztási tesztet végeznek az első cikkből. Az ívelt hegesztési varratokat a tompa sugaránál külön szakaszként lefejtjük. A paraméterrekordok elérhetők az OEM-minőségű fájlokhoz.
A hegeszthetőség a molekula polaritásától függ. TPU és PVC hegesztés tisztán; a polietilén és a polipropilén nem poláris és nem hegeszthető rádiófrekvenciás hegesztéssel; bevonat nélküli nylon vagy poliészter hegeszthető laminátumot igényel. A 840D szövött alap kopásálló, a TPU laminátum pedig vízálló gátat és hegeszthető réteget is biztosít.
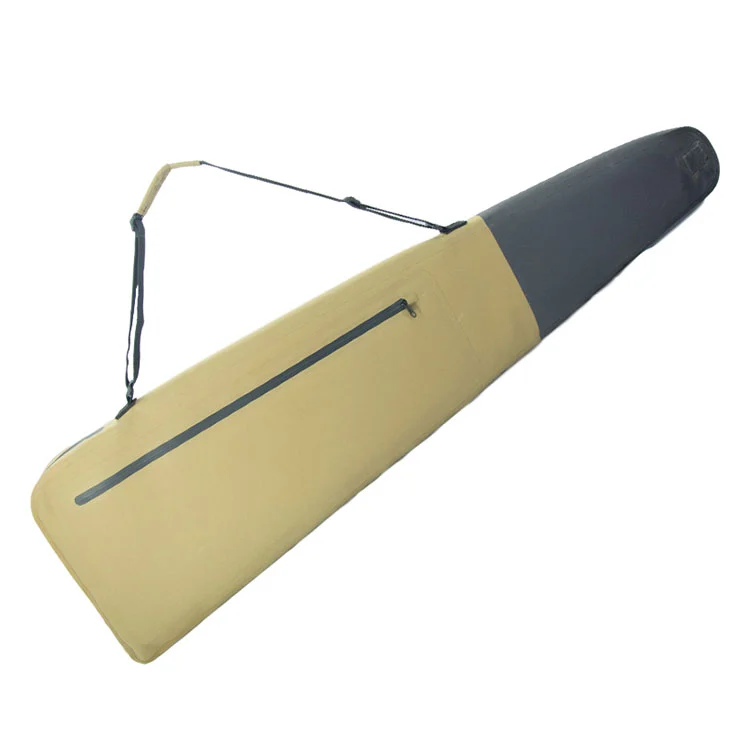
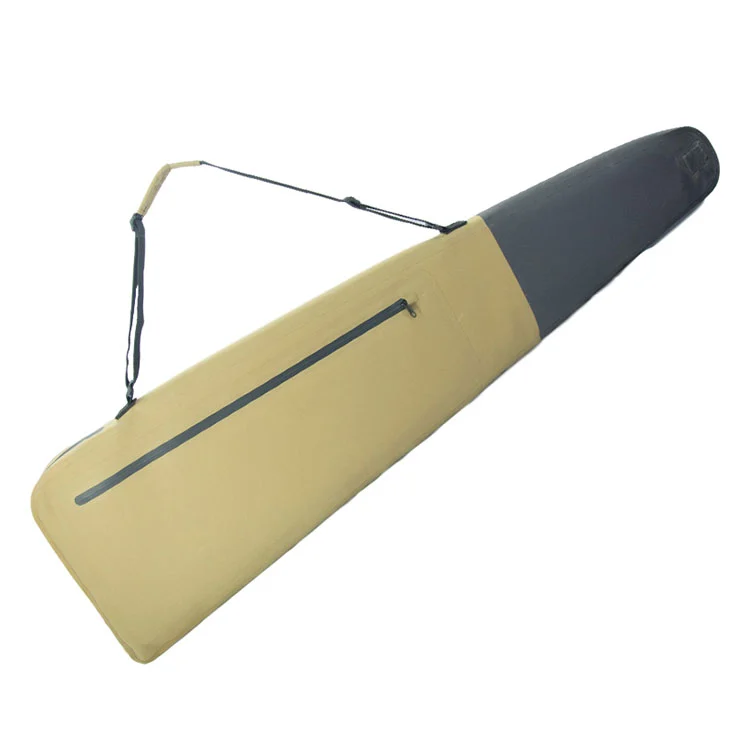
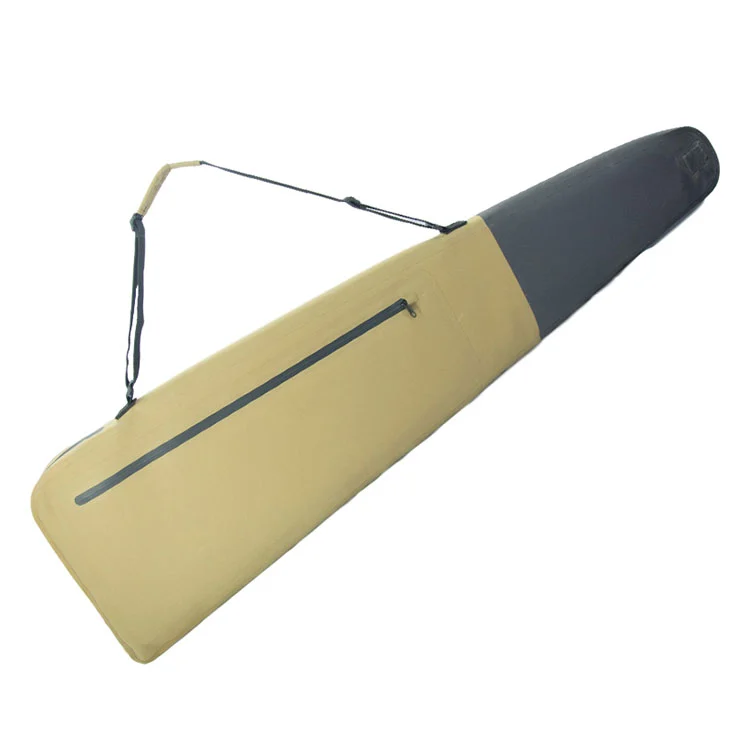
Egyrészes hegesztett héj, amelyen látható a kamrás profil és a hegesztett zseb
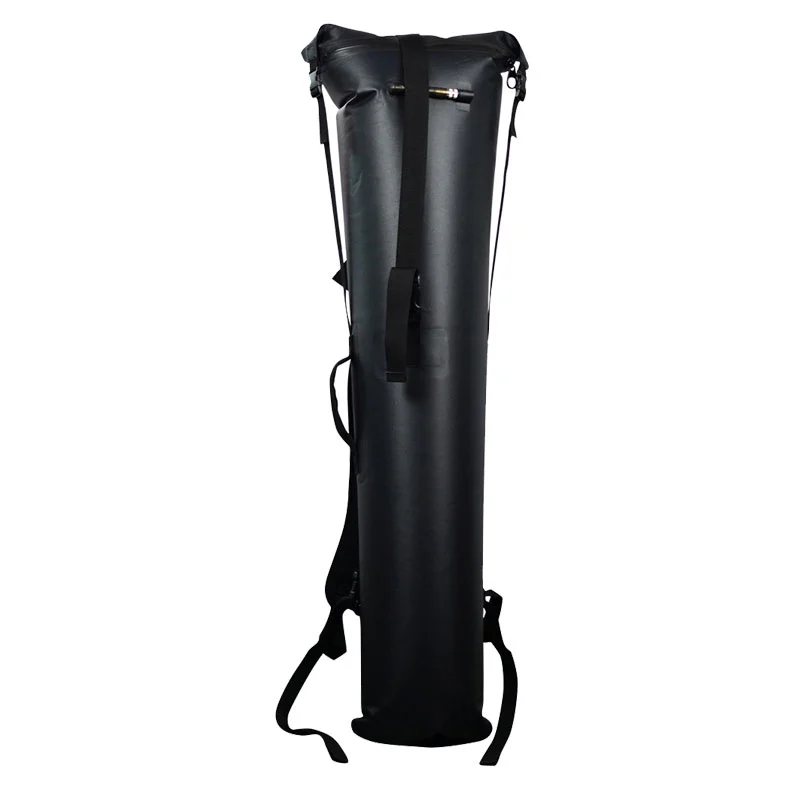
A hengeres szárazzsák egy ismétlődő egyenes varrás. A kamrás fegyvertok nem az.
| Funkció | Hegesztési következmények |
| Lekerekített fenékkamra | Íves hegesztési út; sugárhoz formázott elektródaszerszám |
| Kúpos hordókamra | A hegesztési szélességnek állandónak kell maradnia, ahogy a panel szűkül |
| Lapos 8 cm-es profil | Két nagy felület találkozik egy keskeny élhegesztésnél, nem pedig egy hengerelt csőnél |
| Hegesztett tartozék zseb | Második hegesztési művelet egy már hegesztett felületre |
| A varrásba hegesztett cipzár | Különböző anyagokat egyesítenek ugyanabban a műveletben |
| Szíj horgony foltok | Hibrid hegesztés pontterhelési pozíciókban |
Ezek mindegyike külön-külön eszközzel és paraméterekkel kapcsolatos döntés. Ezért van az, hogy a kamrás HF-hegesztett pisztolytok magasabb fejlesztési költséggel jár, mint egy cső, és ezért adjuk meg kifejezetten a szerszámozást, nem pedig egységárban.
A frekvenciát a berendezés rögzíti. Minden, amit a kezelő elhibázhat, három beállításban van, minden egyes bejövő szövetkötegre vonatkozóan, és rögzítésre kerül.
| Változó | Funkció | Ha túl alacsonyra van állítva | Ha túl magasra van állítva |
| Hatalom | A hőtermelés sebessége az ízületben | Alulösszeolvadt; varrás tisztán elválik | Az anyag megég vagy elvékonyodik a hegesztésnél |
| Elektródanyomás | A lágyított rétegeket egymáshoz kényszeríti | Hiányos összeolvadás a hegesztési szélességben | Az anyag kiszorított; hegesztés elvékonyodik |
| Tartózkodási idő | Teljes energia az ízületbe | Hideg hegesztés gyenge kötési szilárdsággal | Túlmelegedés és ridegség |
A nyomás alatti hűtés a negyedik lépés, amelyet leggyakrabban kihagynak az alacsony költségű gyártás során. Ha elengedi az elektródát, mielőtt az olvasztott polimer újra megszilárdulna, akkor a kötés megfelelőnek tűnik, és terhelés hatására szétválik.
A folyamat a molekula polaritásától függ. A dipólos polimer reagál a váltakozó mezőre, és belülről melegszik; a nem poláris polimer egyáltalán nem reagál, bármilyen erőt is alkalmazunk.
| Anyag | RF hegeszthető | Jegyzet |
| TPU | Igen | Erősen poláris; tisztán varrat - az SL-E603 héj |
| PVC | Igen | Erősen poláris; jól hegeszt, olcsóbb, nehezebb |
| PU bevonattal | Változó | A bevonat összetételétől és vastagságától függ |
| polietilén | Nem | Nem poláris; forró levegős vagy ultrahangos módszereket igényel |
| Polipropilén | Nem | Nem poláris; nem RF hegeszthető |
| Bevonat nélküli nylon vagy poliészter | Nem | Az alapszövet önmagában nem hegeszthető |
Ez az oka annak, hogy a héjat TPU-val lamináltként határozták meg, nem pedig szövött anyagként. A 840D szövött alap kopásálló; a TPU laminátum egyben vízálló gát és egy réteg, amely lehetővé teszi a hegesztést.
| Romboló leválasztási teszt: a megfelelően hegesztett mintán az alapszövet elszakad, mielőtt a varrat szétválna. A hegesztési vonal mentén tisztán kinyíló varrat azt jelzi, hogy a kötésben nincs elegendő energia, és a gyártás folytatása előtt a paraméterek felülvizsgálatát indítja el. Ez minden gyártási folyamat elején lefut, és a rekordok elérhetők az OEM minőségi fájlokhoz. |
| Hibamód összefűzött tokon | Hegesztett héjon |
| A varratszalag felemelkedik a melegítési és mosási ciklusok után | Nincs szalag |
| A tűperforációk a ragasztó öregedésével újra kinyílnak | Nincsenek perforációk |
| A varrás vibráció alatt lazán működik | Nincs varrás a vízálló testen |
| A zsebvarrás szivárog, miután átvarrták a héjon | Folyamatos felületre hegesztett zseb |
| A hevederhorgonyok átszúrják az akadályt | Az erősítő foltokhoz hegesztett horgonyok |
| Az agresszív tisztítás megemeli a szalag szélét | A héj súrolható és tömlőzhető |
| Tétel | Specifikáció |
| Modell | SL-E603 |
| Termék típusa | Teljesen hegesztett vízálló puskatok |
| Méret | 122 × 30 × 8 cm (becsült) |
| Súly | kb. 1,1 kg (becsült) |
| Belső kapacitás | kb. 25-30 l |
| Kagyló anyaga | 840D TPU laminált szövet |
| Építés | RF hegesztett, egy darabból álló test |
| Varrás típusa | Nagyfrekvenciás hegesztett, hőszigetelt élek |
| Vízálló minősítés | IPX7 |
| Bezárás | Vízálló cipzár |
| Tartozék zseb | 1 hegesztett vízálló cipzáras zseb |
| Profil | Lekerekített fenékkamra, kúpos hordókamra |
| Visz | Állítható levehető vállpánt + megerősített fogantyú |
| Színvonalak | Khaki / Fekete / Army Green, kéttónusú |
| Lőfegyverrel való kompatibilitás | Vadászat, ütőműves, taktikai puskák; sörétes puskák |
| MOQ | 300 db |
| Minta átfutási idő | 7-10 nap |
| Gyártási átfutási idő | 30-45 nap |
| OEM / ODM | Támogatott |
| Származás | Kína |
| Opció | Megjegyzések |
| Egyedi testhossz | Igény szerint új elektródaszerszámot fejlesztettek ki |
| Kamara profil | A fenék rádiusza és a henger kúpossága állítható |
| Kagyló anyaga | 840D TPU szabvány; 500D PVC ponyva alternatíva |
| PVC-mentes specifikáció | TPU konstrukció az egész |
| Hegesztett logófolt | A héj átszúrása nélkül alkalmazzák |
| Zseb konfiguráció | Méret, pozíció vagy egy második hegesztett zseb |
| Színhasadás | Kéttónusú hegesztett panelek bármilyen kombinációban |
| Paraméter dokumentáció | A minőségi fájlokhoz szállított hegesztési jegyzőkönyvek |
1. Bejövő szövetvizsgálat és hegeszthetőségi próba a tételen
2. Hegesztési paraméterek beállítása – tételenként rögzített teljesítmény, nyomás, tartózkodás
3. Első cikk hegesztési minta és roncsolásos lehúzási teszt
4. Panelek precíziós vágása a kamrás kialakításhoz
5. A tompakamra sugarának RF hegesztése
6. A kúpos hordókamra és az élvarratok RF hegesztése
7. A tartozékzseb és a cipzárvarrás hegesztett rögzítése
8. Szíjhorgonyok és fogantyútartók hibrid hegesztése
9. Merítési ellenőrzés az IPX7 feltétellel
10. Végső ellenőrzés és kiviteli csomagolás
| Ellenőrzés | Módszer | Frekvencia |
| Az anyag hegeszthetősége | Próbavarrat a bejövő tételen | Minden tétel |
| Paraméter rekord | Teljesítmény, nyomás, tartózkodási idő naplózva | Minden tétel |
| Első cikk héja | Romboló hámlás mintahegesztésen | Minden futás kezdete |
| Hegesztési varrat megjelenése és éldefiníciója | Vizuálisan, folyamatban | Folyamatos |
| Hegesztési szélesség konzisztenciája | A jóváhagyott mintához képest mérve | Mintavétel |
| Íves metszetű hegesztés | Vizuális a fenék rádiuszánál | 100% |
| Kész víz integritása | Merítési ellenőrzés | A jóváhagyott mintavételi terv szerint |
| Próba | Módszer | Eredmény |
| Varrat héja | Romboló hámlasztás hegesztett mintán | Az anyaszövet a varrás szétválása előtt elszakadt |
| Íves varrat integritása | Hámozási teszt kifejezetten a fenék sugaránál | Egyenlő metszetű hegesztési varratokhoz egyaránt használható |
| IPX7 merítés | Lezárt tok 1 m-re 30 percre | Nincs behatolás egyetlen hegesztett varratnál sem |
| Varrat flex fáradtság | Ismételt hajlítás a hegesztési vonalnál | Nincs repedés vagy szétválás |
| Hidrolízis ellenállás | Hosszan tartó meleg nedves expozíció | Nincs varrás lágyulása vagy leválása |
| Alacsony hőmérsékletű integritás | -20 °C-on 12 óra elteltével hajlított | A varratok épek; nincs rideg törés |
| Súroló és tömlő | A varrási területek ismételt agresszív tisztítása | Nincs lebomlás; nincs megemelhető szalagél |
| Horgonyfolt húzása | Tartós terhelés a hegesztett hevederfoltoknál | A hegesztett tapasz nem válik szét |
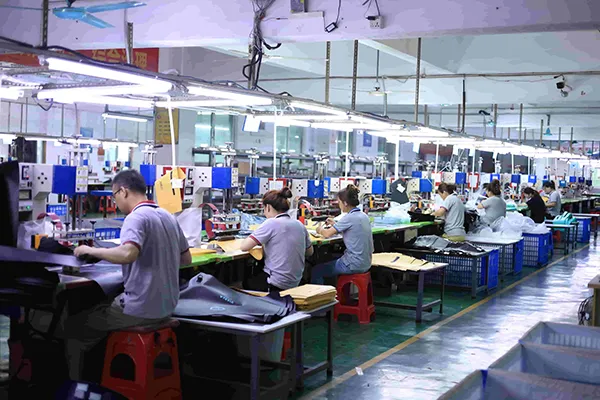
A nagyfrekvenciás hegesztés inkább alapfelszerelés, semmint alvállalkozói tevékenység. Hegesztősoraink házon belül futnak a kínai Dongguanban és a vietnami Ho Si Minh-városban, az elektródaszerszámokat házon belül fejlesztik az egyedi formákhoz, a hegeszthetőséget minden beérkező tételnél tesztelik, és a hegesztősor és az ellenőrzési folyamat nyitva áll a vevő auditja előtt.
A márka mélyebb fenékkamrát szeretett volna állítható fésűs fegyverekhez, ami nem csupán a méretet, hanem a hegesztési sugarat is megváltoztatta. Az átdolgozott görbéhez új elektródaszerszámokat fejlesztettünk ki, és az íves szakaszt kifejezetten jóváhagyás előtt lefejtöttük, mivel az íves varratnál jelenik meg először a szerszámhiba. 450 db, szerszámozással együtt 47 nap.
A megfelelőségi csoportjuk hegesztési paraméterek rögzítését követelte tételenként a bemerítési jelentés mellett, miután korábban elfogadta a szállító szóbeli biztosítékát. A naplózott teljesítmény-, nyomás- és tartózkodási adatokat a szállítmányhoz és az első cikk lehúzásának eredményeihez mellékeltük. 600 db, 43 nap.
A piaci követelmények teljes mértékben kizárták a PVC-t. A szabványos 840D TPU konstrukció már megfelelt az előírásoknak, és ahelyett, hogy bármit helyettesítettünk volna, megerősítettük az anyagösszetétel dokumentációját az ellátási láncon keresztül. 350 db, 42 nap.
"Az ívelt hegesztések az a pont, ahol a beszállító megtudja. Ön ezt a szakaszt önmagában tesztelte, és megmutatta nekünk az eredményt."
— Termékmérnök, Vadászmárka
"A kötegenkénti paraméterrekordok a követelést dokumentummá alakították. Megfelelőségi csapatunk ezután nem kérdezett többé."
— Minőségügyi vezető, importőr
"Ha az anyag a varrás előtt elszakad, nincs miről vitatkozni. Ez volt az a teszt, amely meggyőzött minket."
— Beszerzési vezető, kültéri berendezések forgalmazója
A 27,12 MHz-es elektromágneses tér másodpercenként nagyjából 27 milliószor fordítja meg a polaritást. A TPU-ban lévő poláris molekulák minden megfordításkor megpróbálnak újra igazodni, és a belső súrlódás egyszerre hőt generál az ízület teljes vastagságában. Az elektróda nyomása alatt a meglágyult rétegek összeolvadnak és egy folytonos szakaszként újra megszilárdulnak.
A cső ismétlődő egyenes varrás. Ennek a héjnak van egy hajlított tompakamrája, amelyhez a sugárnak megfelelő szerszámozásra van szükség, egy kúpos hengerkamrával, ahol a hegesztési szélességnek állandónak kell maradnia, amikor a panel szűkül, egy hegesztett zseb van a már hegesztett felületen, és egy cipzár van a varratba hegesztett. Mindegyik külön szerszám- és paraméter-döntés.
Romboló héjvizsgálat. Megfelelő hegesztéskor az alapszövet elszakad, mielőtt a varrat szétválna. A tiszta elválasztás a hegesztési vonal mentén nem elegendő energiát jelent, és a gyártás folytatása előtt a paraméterek felülvizsgálatát indítja el.
Teljesítmény, elektródanyomás és tartózkodási idő, bejövő szövettételenként beállítva és rögzítve. A nyomás alatti hűtés a negyedik lépés, amelyet a leggyakrabban kihagynak az alacsony költségű gyártás során – az elektróda korai kioldása után megfelelő kötést hagy maga után, és terhelés hatására szétválik.
Nem. A folyamatnak molekuláris polaritásra van szüksége. TPU és PVC jól hegeszt; A polietilén és a polipropilén nem poláris, és egyáltalán nem hegeszthető rádiófrekvenciás hegesztéssel. A bevonat nélküli nylonhoz vagy poliészterhez hegeszthető laminátum szükséges. A hegeszthetőséget minden beérkező tételnél kipróbáljuk.
Igen, saját vonalainkon a kínai Dongguanban és a vietnami Ho Si Minh-városban, házon belül kifejlesztett elektródaszerszámokkal. A hegesztősor és az ellenőrzési folyamat nyitva áll a vevő auditja előtt.
Varratszalag emelése, a tűperforációk újranyílnak a ragasztó öregedésével, a varrás lazán működik vibráció hatására, a zsebek varrásai szivárognak, ahol átvarrják a héjat, és a hevederhorgonyok átszúrják az akadályt. A meghibásodási módok egyike sem létezik a hegesztett héjon.
Igen. Mivel nincs felemelhető varratszalag, a hegesztett varratok elviselik a tisztítást, amely károsítaná a ragasztott tokot – hasznos só, iszap vagy vér kitettsége után.
Nem. Tizenkét óra elteltével -20 °C-on a varratok sértetlenek és rugalmasak maradtak, a hegesztési vonalnál nem törtek el törékenyek.
Igen. A szabványos 840D TPU konstrukció PVC-mentes, és az anyagösszetételi dokumentáció az ellátási láncon keresztül szállítható az azt igénylő piacok számára.
Igen. Az elektróda szerszámokat házon belül fejlesztették ki egyedi hosszúságokhoz, kamraprofilokhoz, hegesztett megerősítésekhez és logófoltokhoz. A szerszámokat kifejezetten feltüntetik, nem pedig az egységárban.
MOQ 300 db, minták 7-10 nap alatt, gyártás 30-45 nap alatt, EXW, FOB vagy CIF jegyzéssel, projektenként árajánlatos szerszámfejlesztéssel és minőségi fájlokhoz hegesztési paraméter dokumentációval.
Cím
No. 88, Fenggang Section of Dongshen Road, Fenggang Town, Dongguan City, Guangdong tartomány, Kína
Tel